 Globaal
Sgr ' s n Serie Hoog koppel coaxiale...
Zie details
Een mixerfabrikant bepaalde SGR met een specificatie waaraan geen enkel reductiemiddel uit de catalogus kon voldoen: een uitgangskoppel van 12.000 Nm, een uitgangssnelheid van 43 tpm en een verticale flensmontage in een strakke omhulsel. De aandrijving die uiteindelijk de acceptatietest doorstond was geen standaard versnellingsbak met aangepaste afmetingen. Hij is ontwikkeld vanuit het bedrijfsprofiel, met gebruikmaking van hetzelfde gedisciplineerde proces dat van toepassing is op elke op maat gemaakte versnellingsbak.
Een op maat gemaakte versnellingsbak afwijkend op één basismanier van een standaard aangepast verloopstuk: traceerbaarheid. Tandgeometrie, materiaalkwaliteit, warmtebehandelingscyclus, bewerkingstoleranties en testprocedures volgen allemaal uit een schriftelijke bedrijfsspecificatie. Er wordt niets gemaakt. In dit artikel wordt uitgelegd hoe dat proces in de praktijk werkt, vanaf de eerste ontwerpberekening tot aan de energiebelastingsproef.
Een maatwerk versnellingsbakproject begint met het verzamelen van gegevens, niet met CAD-werk. De fabrikant heeft de ingangssnelheid en het motorvermogen nodig, de vereiste uitgangssnelheid of reductieverhouding, het maximale en piekkoppel, de inschakelduur, de montagerichting, de omgevingsomstandigheden, de geluidslimieten en de ingewikkelde bewerking. Een zorgvuldige ingenieur vraagt om meer dan een typeplaatje. Als de machine tijdens het starten van achteruitrijden schokbelastingen uitoefent, moet de versnellingsbak deze opvangen. Als het 24 uur per dag draait, wordt de thermische beoordeling een beperking. De onderstaande tabel geeft een overzicht van de minimale ontwerpinvoer en wat deze beïnvloedt.
| Ontwerpinvoer | Wat het bepaalt | Voorbeeld waarde |
|---|---|---|
| Nominaal uitgangskoppel | Tandwielmodule, spanvlakbreedte, lagermaat | 12.000 Nm |
| Ingangssnelheid en motorvermogen | Pitch-lijnsnelheid, smeermethode | 1.450 tpm, 55 kW |
| Piek- en schokbelastingen | Servicefactor, kastdiepte, tandwortelontwerp | Tweemaal het nominale koppel bij het ontwerpen |
| Inschakelduur | Thermische capaciteit, koelsysteem | 24 uur per dag, vervolg |
| Montagerichting | Lageropstelling, oliestroompad | Verticaal, flensuitgang |
| Omgevingstemperatuur | Afdichtingstype, smeermiddelkwaliteit | Maximaal 45 °C |
Elke invoer verandert het ontwerp. Een piekbelasting van driemaal het nominale koppel dwingt ertoe dat de kracht van de tandwortelspanning en de geloofwaardigheid van de lagers bij de hogere waarde wordt erkend. Een verticale montage verandert hoe olie het groter bereikt en of een apart smeersysteem nodig is. Bij een omgevingstemperatuur van 45 °C kan een grotere behuizing of een koelventilator nodig zijn. Wanneer deze parameters ontbreken, doet de ingenieur de namen of weigert hij te citeren. Beide zijn beter dan raden.
Het dienstprofiel is gecombineerd, de ingenieur de vertanding. De hangt af van de reductieverhouding, de koppeldichtheid, de beschikbare ruimte en de richting van de uitgangsas. Drie architectuur ontwerpen het meeste maatwerk.
Planetaire versnellingsbakken leveren een hoog koppel in een coaxiaal, compact pakket. Omdat de belasting verdeeld wordt over verschillende planeetwielen, wordt elke tand minder belast dan bij een gelijkwaardig ontwerp met parallelle as. Toepassingen die een aanhoudend hoog koppel bij lage snelheid verplaatst, vragen vaak om een planetaire versnellingsbak met hoog koppel met geharde en geslepen tandwielen en een behuizing op maat voor de piekbelasting.
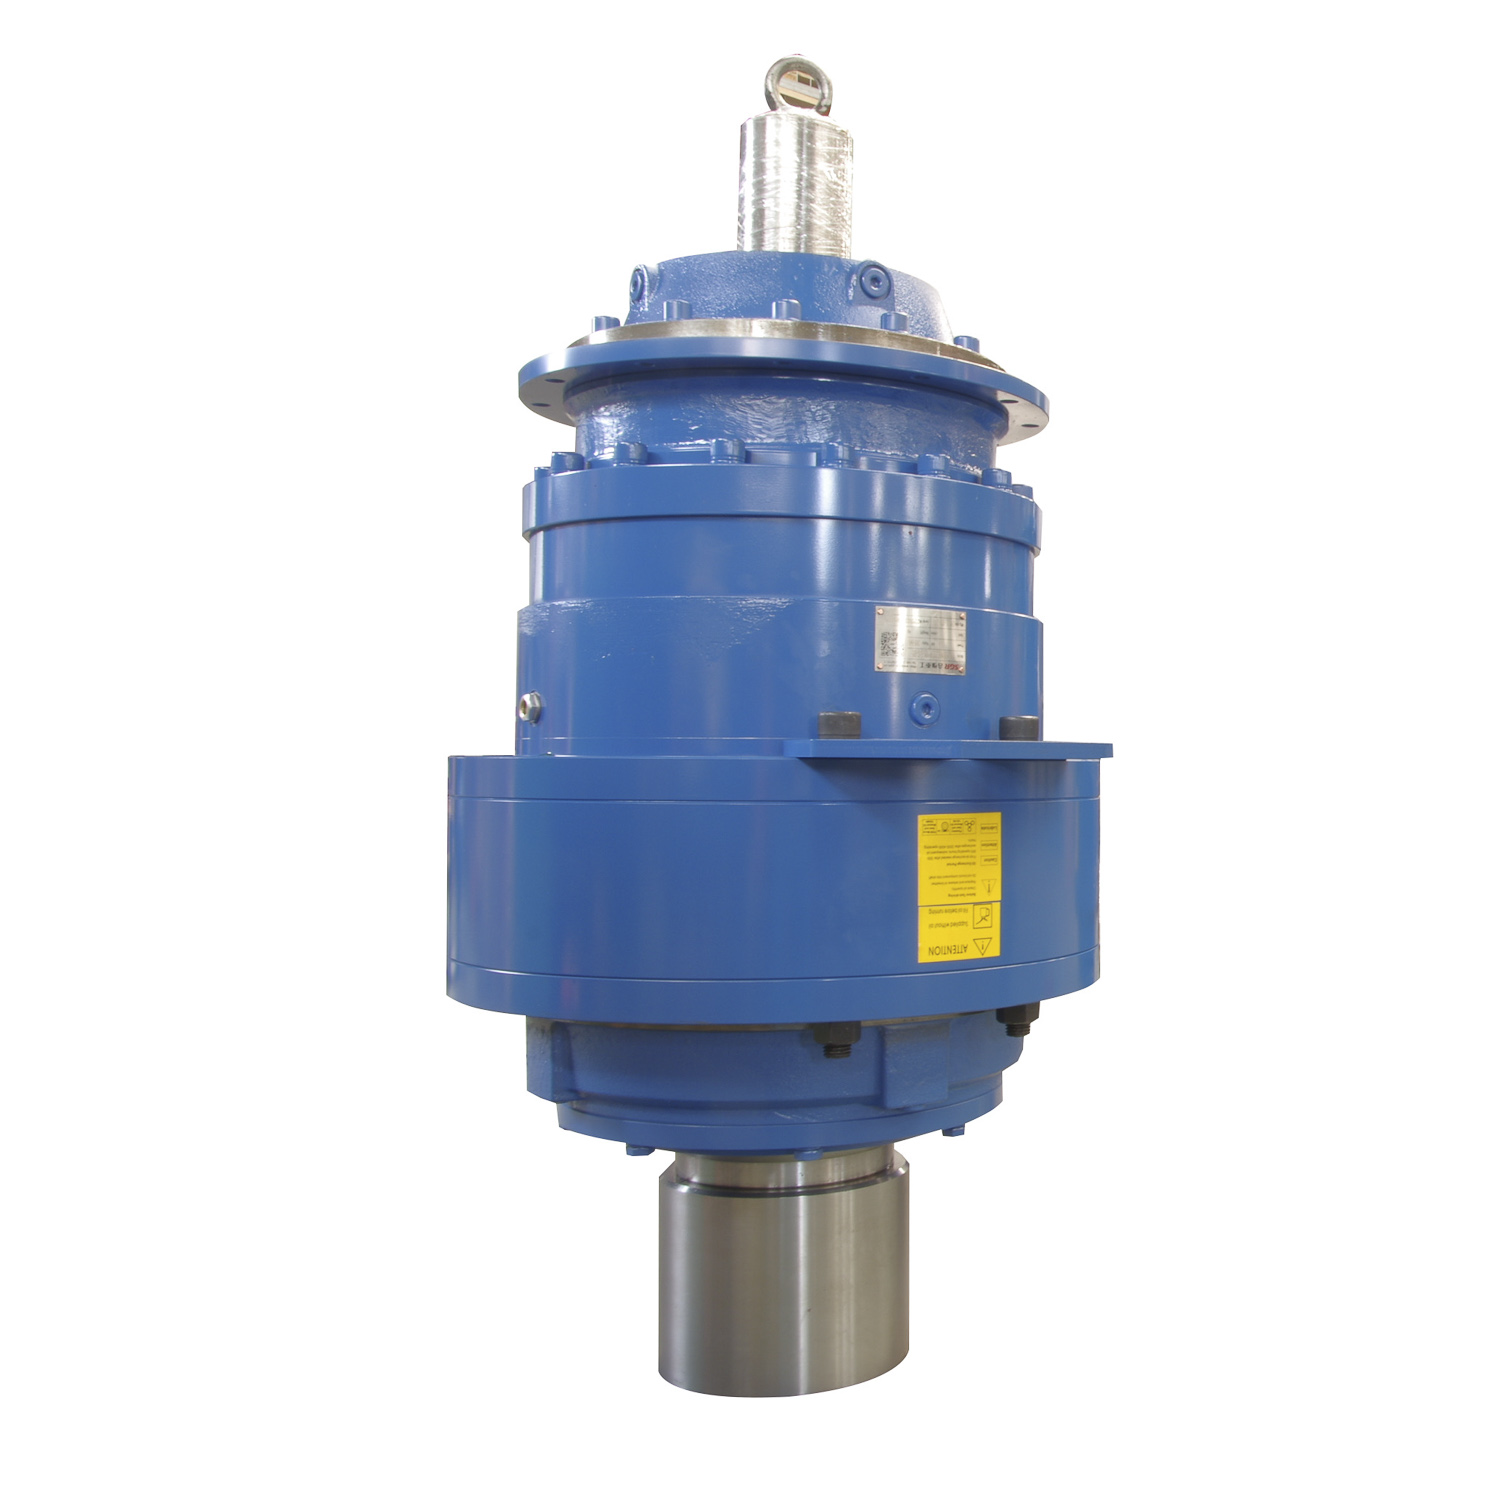 Aangepaste planetaire tandwielreductor met vaste met hoog koppel, bedrijf Shanghai SGR Heavy Industry Machinery Co., Ltd is een China planetair tandwielreductiemiddel met een hoog koppel, OEM / ODM planetair tandwiel rood ... Bekijk Product →
Dubbelomhullende wormwielkasten zijn de gebruikelijke keuze wanneer de uitgang als 90 graden ten opzichte van de motor moet draaien en de belasting schokkend of trillingen met zich meebrengt. Het concave wormoppervlak wikkelt zich rond het wormwiel en groter een groter contactoppervlak dan een cilindrische worm. Bij mixergebruik, waarbij roerbladen te maken krijgen met veranderende vloeistofweerstand, a dubbelomhullende wormwielkast voor mixertoepassingen absorbeert deze variaties terwijl de schijf compact blijft.
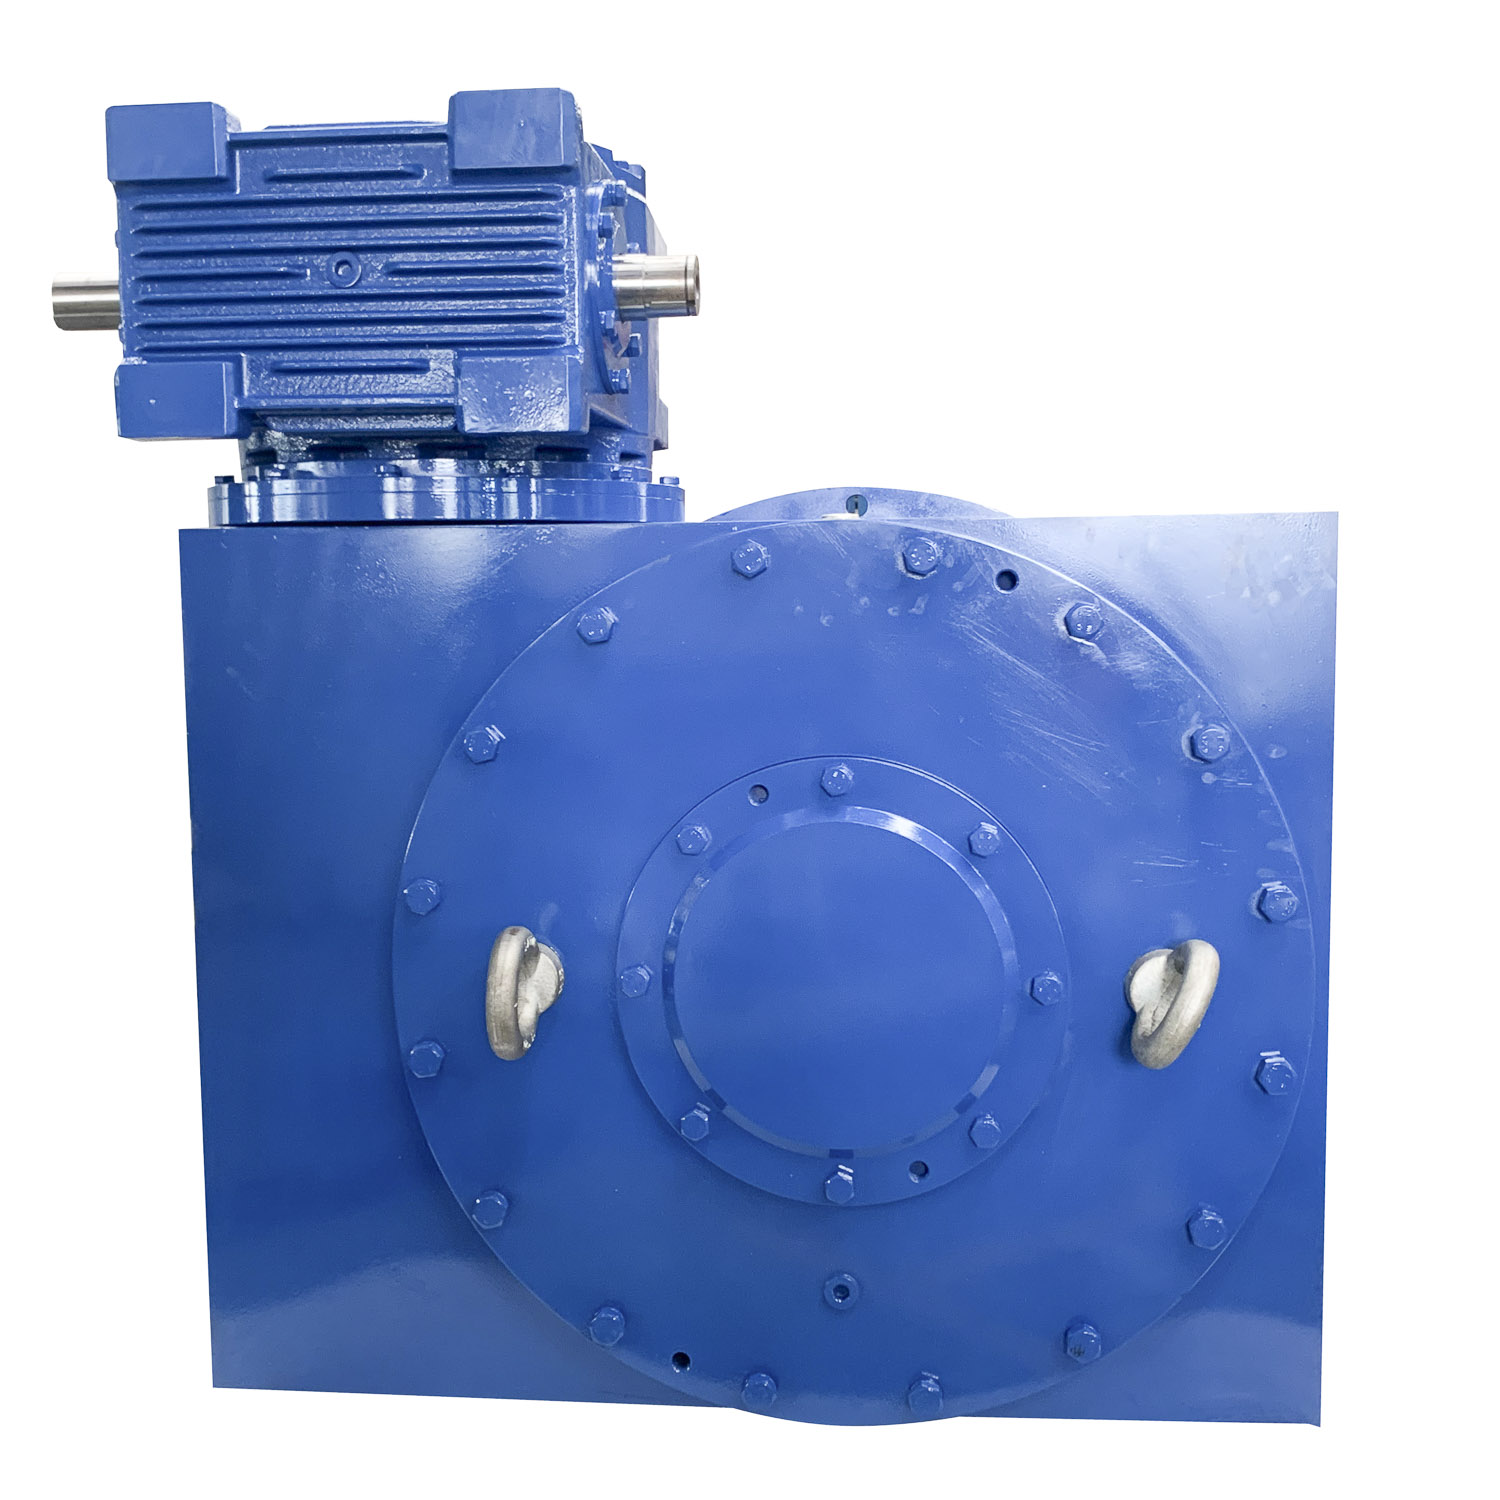 Aangepaste dubbele omhullende wormversnellingsbaktoepassing voor mixerfabrikanten, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd is China met dubbele omhullende wormversnellingsbaktoepassing voor mixerfabrikanten, OEM / ODM dubbele ... Bekijk Product →
Voor relaties die buiten het praktische bereik van één val liggen, of wanneer zowel een grote verhouding als een rechthoekige uitgang nodig zijn, combineren ingenieurs een planetaire val met een torusvormige wormtrap in één behuizing. Het planetaire stadion zorgt voor de relatie; de wormfase heroriënteert de uitgangsas.
De gedetailleerde faseberekening legt de tandnummers, module, helixhoek, hartafstand, vlakbreedte en spelbereik enorm uit. Het draagvermogen wordt gecontroleerd op tandbuiging en duurzaamheid van het oppervlak met behulp van beoordelingsmethoden zoals ISO 6336 en AGMA 2001, waarbij een servicefactor wordt toegepast voor de inschakelduur en schokbelastingen. Deze stap bepaalt of de gekozen architectuur aan de vereiste voltooiing kan voldoen – meestal 20.000 tot 50.000 uur voor industriële apparatuur – zonder de grenzen te overschrijden.
De prestaties van tandwielen worden zowel door de metallurgie als door de geometrie bepaald. Planetaire en cilindrische tandwielen worden meestal gemaakt van hard gelegeerd staal. De plano's worden gecarbureerd tot een kastdiepte van ongeveer 0,8 tot 1,2 mm, gehard tot 58 tot 62 HRC op de flank en vervolgens geslepen tot de maximale geometrie. De harde behuizing geeft weerstand; de taaie kern geeft buigsterkte. Het overslaan of controleren van een van deze stappen leidt tot vaste putjes of tandbreuken.
Dubbelomhullende wormwielkasten gebruiken een ander materiaalpaar. De worm wordt hard en geslepen, terwijl het wormwiel uit een bronslegering wordt vervaardigd. Brons verdraagt het glijdende contact dat inherent is aan wormaandrijvingen en integreert kleine deeltjes zonder de worm te beschadigen. Bij maatwerk moet het materiaalcertificaat en de warmtebehandelingsgegevens bij de versnellingsbak worden geleverd, zodat de koper kan verifiëren dat de onzichtbare kwaliteit en behandeling daadwerkelijk wordt toegepast.
De productie van tandwielkasten op maat grootschalige algemene bewerking met gespecialiseerde tandwielproductie. Behuizingen kunnen worden gefreesd en geboord op CNC-machines. Uitrustingen voor tandwielen worden gedraaid en tanden worden gesneden door hobbelen of vormgeven. Na de warmtebehandeling worden precisietandwielen geprofileerd op CNC-tandwielslijpmachines om de vervorming veroorzaakt door verharding te corrigeren. De volledige reeks – van snijden tot slijpen tot eindinspectie – wordt behandeld in ons eerdere artikel over de geheimen van de productie van versnellingsbakken .
Toleranties scheiden een op maat gemaakte versnellingsbak van een standaardreductiemiddel. Standaard industriële tandwielen worden vaak geproduceerd volgens DIN-kwaliteit 7 van 8. Een op maat gemaakte geluidsarme versnellingsbak wordt doorgaans geslepen tot DIN-kwaliteit 5 of beter, met strengere grenzen voor spoed- en profielafwijkingen. De boorposities van de behuizing worden binnen enkele microns, omdat een verkeerde uitlijning de nauwkeurigheid van de lagers direct vermindert en het geluid versterkt.
De torusvormige oppervlakken van wormen met dubbele omhulling hebben een speciaal slijpproces nodig; een conventionele tandwielslijpmachine kan dat gebogen profiel niet producent. De machine die dit werk doet, moet net zo betrouwbaar zijn als het onderdeel dat hij bevat. SGR heeft een complexe contourslijpmachine met vier assen voor ringkernwormprofielen ontwikkeld en gebruikt een speciaal worm-en-kookplaatmeetinstrument om het resultaat te controleren. De combinatie van op maat gemaakt en aangepast gereedschap inspectie maakt herhaalde dubbelomhullende wormproductie mogelijk.
Bij de montage komen de ontwerpintentie en de machinaal bewerkte onderdelen samen. De lagers worden voorgespannen tot het minimale bereik, de speling wordt op de vastgestelde waarde ingesteld en het tandcontactpatroon wordt gecontroleerd. Afdichtingen en smeertrajecten worden gecontroleerd op basis van de montagerichting. Wanneer de klant een configuratie met een motorreductor specificeert, zoals een planetaire versnellingsbak voor reductiemotoren , worden de motorflens en de ingangsboring gemeten volgens de tekening, zodat de motor past zonder gaten ter plaatse.
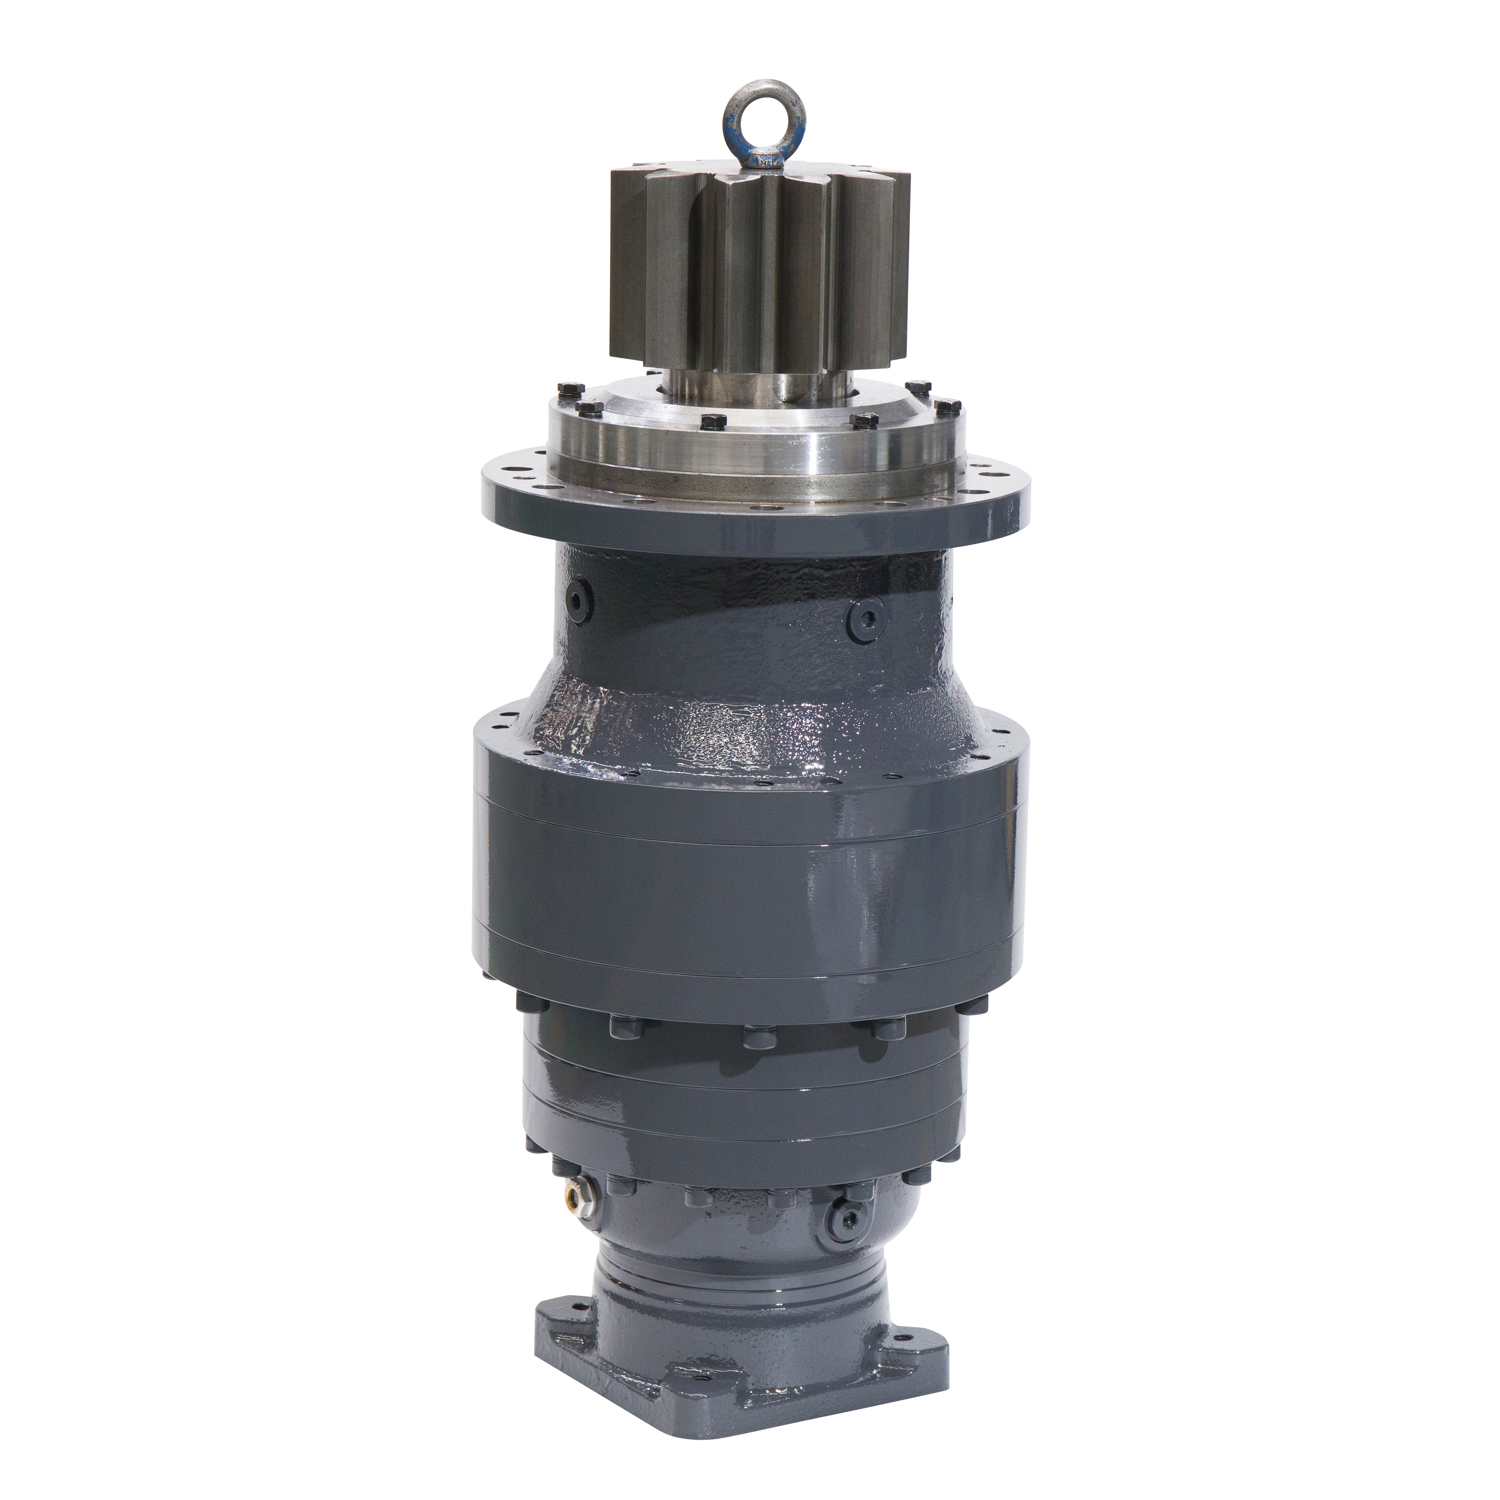 Aangepaste planetaire versnellingsbak voor reductiemotoren, bedrijf Shanghai SGR Heavy Industry Machinery Co., Ltd is China planetaire versnellingsbak voor tandwielmotoren, OEM / ODM planetaire versnellingsbak voor... Bekijk Product →
Na montage draait de versnellingsbak op een proefbank. Een industriële fabrikant ontmoet, onder belasting:
Meetapparatuur is het verschil tussen het controleren van een versnellingsbak en het bewijzen ervan. Een coördinatenmeetmachine verifieert de geometrie van de behuizing en het tandwiel; een testsysteem voor het vermogen en de efficiëntie van de versnellingsbak verifieert de geassembleerde eenheid onder belasting; een back-to-back teststelling kan de eenheid in beide richtingen laten draaien. Voor een farmaceutische terminologie kan de hele keten certificering identiek zijn. SGR heeft voldaan aan de eisen van het Russische maritieme register van scheepvaart voor zijn reducers, wat gedocumenteerde materiaal- en testprocedures afdwingt. De praktische kant van dit onderwerp wordt uitgelegd in onze gids over hoe u de juiste versnellingsbak voor uw project kiest .
Omdat een op maat gemaakte versnellingsbak een lange tijd met zich meebrengt, verdient de capaciteiten van de fabrikant dezelfde aandacht als het ontwerp van de versnellingsbak. Vier controles scheiden kwamen leveranciers van wederverkopers en lichte montagebedrijven.
Tien eerste: technische diepgang. Zoek een ontwerpteam dat om het dienstprofiel vraagt dat u een offerte maakt. Een verwijzing naar ISO 6336-berekeningen en de voorbereiding om de analyse van tandcontact te overwegen zijn tekening dat engineering het project leidt, en niet het verkoopblad.
Ten tweede, de eigen productie. Het snijden en slijpen van tandwielen moet gebeuren in de eigen fabriek van de leverancier, met CNC-bewerkingsmachines en tandwielslijpmachines op de vloer. Een fabrikant die elke bewerkingsstap uitbesteedt, heeft geen controle over de toleranties van de levertijd.
Ten derde, inspectie en testen. De fabriek moet eigenaar zijn van haar meetinstrumenten en testsystemen. Als de meting wordt uitbesteed, wordt de feedback de kwaliteit verbeterd, doorbroken.
Tien vierde, applicatie-ervaring. Vraag naar referentie-installaties in geproduceerde machines en naar gedocumenteerde lessen die uit deze projecten zijn geleerd. EEN leverancier van aangepaste versnellingsbakken met een decennium aan ontwerp- en productie-ervaring zullen de kritische details zijn zonder te benoemen.
Het op maat gemaakte versnellingsbakproces is geen mysterie, maar het is medeogenloos als het om sluiproutes gaat. Definieer het bedrijfsprofiel eerlijk, verifieer de bewezen, gecontroleerd het materiaal en de warmtebehandeling, ontmoet de tandwielen en test de geassembleerde eenheid onder belasting. Wanneer alle vijf de stappen serieus worden genomen, wordt de op maat gemaakte versnellingsbak een van de meest betrouwbare onderdelen van de machine die hij aandrijft.

Sgr ' s n Serie Hoog koppel coaxiale...
Zie details
Productinformatie: De MNC3E400 -serie hoge...
Zie details
Middenafstand: 100 ~ 710 mm Snelheidsverhouding: I ≥ 10. Ontwerpmodularisatie, specificati...
Zie details
Middenafstand: 100 ~ 710 mm Snelheidsverhouding: I ≥ 10. Ontwerpmodularisatie, specificati...
Zie details
Verschillende snelheidsverhoudingen kunnen worden geselecteerd, standaard hydraulische motorinter...
Zie details
De versnellingsbak is ontworpen met standaardisatie en goede afdichting, waardoor deze zich kan a...
Zie details
Door de hoge efficiëntie van planetaire versnellingsoverdracht te combineren met het zelfvergrend...
Zie details
SGR is sinds 1996 een ISO 9001-gecertificeerde, DNV-geaccrediteerde industrie-versnellingsbakfabrikant. We leveren verschillende versnellingsreducers aan merken wereldwijd.

